Bu yazıda (9)
Kısaca: Kaynak elektrodunda en sık karşılaşılan iki tip 6013 ve 7018’dir. 6013 ince saca, kolay ark ve temiz görünüm isteyen işlere uygundur. 7018 kalın kesite, yük taşıyan birleşime ve tok dikiş isteyen işlere uygundur, ama kuru saklanır. Diskte ise kesme diski ince, taşlama diski kalındır. İkisini birbirinin yerine kullanmayın.
Elektrot kodu ne anlatır
Elektrot paketinin üstünde E6013 ya da E7018 gibi bir kod görürsünüz. Bu kod, Amerikan AWS sınıflandırmasında okunur:
- E: Elektrot.
- İlk iki hane (60 ya da 70): Dikişin minimum çekme dayanımıdır, 60 yaklaşık 415 MPa, 70 yaklaşık 480 MPa demektir.
- Üçüncü hane (1): Her pozisyonda kaynak yapılabileceğini gösterir.
- Son hane (3 ya da 8): Üçüncü haneyle birlikte kaplama tipini ve kullanılabilecek akım türünü gösterir.
Yani 6013 ile 7018 arasındaki asıl fark, kaplamanın içeriğidir. Kaplama arkın nasıl tutacağını, dikişin görünüşünü ve nem hassasiyetini belirler.
6013: kolay kullanılan rutil elektrot
6013 rutil kaplamalıdır. Ark kolay tutuşur, sıçrama azdır, cüruf kolay kalkar ve dikiş yüzeyi düzgündür. Alternatif ve doğru akımda çalışabilir. Nüfuziyeti (ergime derinliği) 7018’e göre daha azdır. Bu yüzden:
- ince sac ve profil işlerinde,
- korkuluk, kapı, çit, raf gibi hafif imalatta,
- görünüşün önemli olduğu, boyanacak yüzeylerde
tercih edilir. Elektrot kaynağına yeni başlayan biri için 6013 ile başlamak genellikle daha kolaydır. Kutu profil ve ince sac işlerinde sıkça kullanılır.
7018: düşük hidrojenli bazik elektrot
7018 bazik, yani düşük hidrojenli kaplamalıdır. Kaynak metali tok olur, çatlağa karşı daha dirençlidir. Bu yüzden:
- yük taşıyan çelik konstrüksiyon birleşimlerinde,
- kalın levha ve profil kaynağında,
- S355 gibi daha yüksek mukavemetli çeliklerde
tercih edilir. 7018 her pozisyonda kullanılır, ama 6013’e göre ark kontrolü biraz zordur, dikiş yüzeyi daha pürüzlü görünür.
En önemli şart kuru saklamadır. Bazik kaplama havadaki nemi çeker, nem hidrojen taşır, hidrojen de dikişte çatlak yapar. Elektrotları üretici talimatındaki sıcaklık ve sürede kurutun, kurutma fırınından çıkardıktan sonra sıcak tutulan bir kutuda saklayın. Açık havada bırakılmış 7018 elektrotla çekilen kaynak, kalın parçada sorun çıkarır. Aynı konu Hardox gibi sert çeliklerde de geçerlidir; ayrıntı için Hardox levha nasıl kesilir ve kaynak edilir yazımıza bakın.
Hangi işe hangisi
| İş | Seçim | Neden |
|---|---|---|
| İnce sac, hafif profil, korkuluk | 6013 | Ark kolay, dikiş düzgün |
| Boyanacak görünür birleşim | 6013 | Temiz yüzey |
| Yük taşıyan konstrüksiyon | 7018 | Tok ve dayanıklı dikiş |
| Kalın levha, S355 | 7018 | Çatlağa karşı direnç |
Birleşimin yük taşıyıp taşımadığına proje belirler. Yük taşıyorsa kaynak malzemesi projede yazar, o malzeme kullanılır. Genel çelik seçimini kaynaklı çelik konstrüksiyon imalatına hazırlık yazısında anlattık.
Elektrot çapını seçmek
Çap, kalınlığa ve pozisyona göre seçilir. İnce parçada büyük çaplı elektrot sacı deler, kalın parçada küçük çaplı elektrot yavaş çalışır ve yetersiz ısı verir. Yaygın çaplar 2,0, 2,5, 3,2, 4,0 ve 5,0 mm’dir. İnce kesitte 2,0 ve 2,5 mm, orta ve kalın işte 3,2 mm ve üstü kullanılır. Dikey ve tavan pozisyonda daha küçük çap tercih etmek kolaylık sağlar. Her çap için uygun akım aralığı paketin üzerinde yazılıdır, o aralığın dışına çıkmayın.
Kesme diski ve taşlama diski
Disk seçerken ilk soru “ne yapacağım” olmalı. Kesecek misiniz, yüzeyi mi taşlayacaksınız?
Kesme diski: İnce yapılır. Yaygın ölçülerde kalınlığı kabaca 1 ile 3 mm arasındadır. Yalnızca kenarıyla, dik açıyla kesmek için kullanılır. İnce olduğu için kesim hızlı ve kayıp az olur. Yan yüke dayanmaz, bu yüzden kesme diskiyle taşlama yapmayın ya da diski çaprazlayıp zorlamayın.
Taşlama diski: Kalındır, yaygın olarak 6 mm civarındadır. Yüzeyi, kaynak dikişini, kesim çapağını ve pası temizlemek için yan yüzeyle çalışır. Kesme için kullanılmaz, kalın olduğu için kesimi yavaş ve zorlu olur.
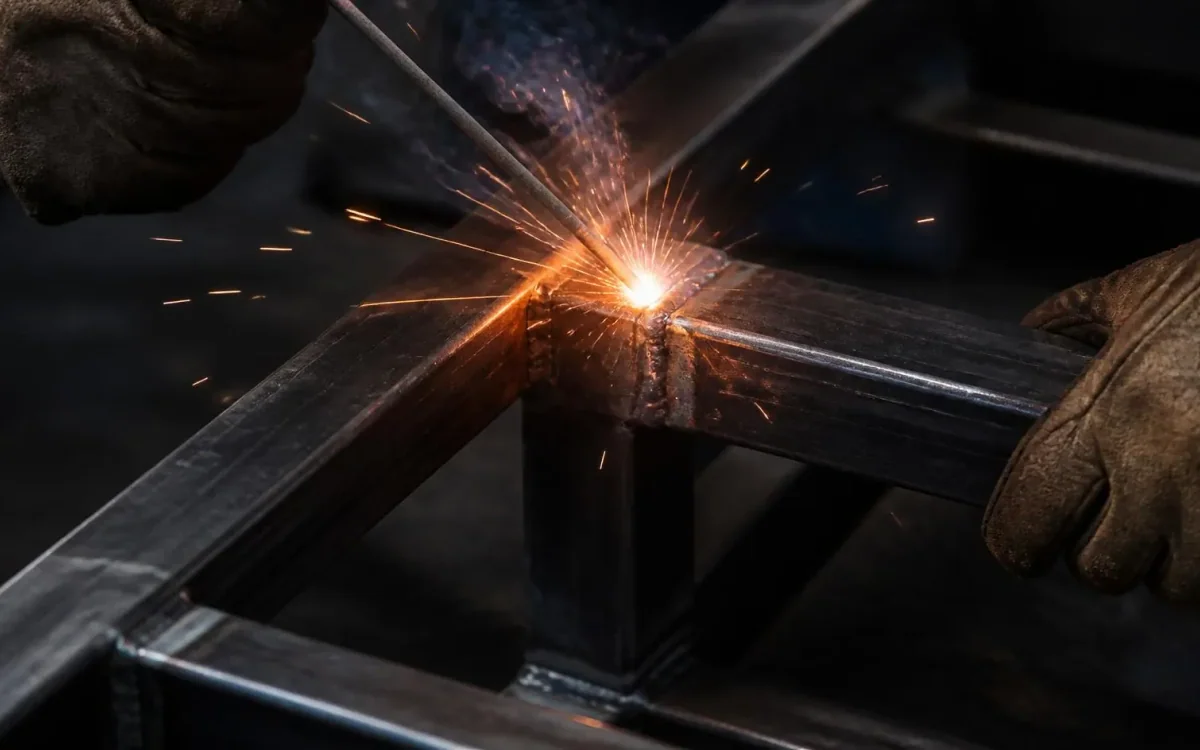
Disk alırken bakılacaklar
- Çap ve delik: Taşlama makinenizin diskine uygun çapı ve mil deliğini seçin.
- Devir: Her diskin üstünde izin verilen maksimum devir yazar. Makinenizin devri bu değeri aşmamalı.
- Malzeme: Çelik için üretilmiş diski çelikte kullanın. Paslanmaz çelikte, yüzeyi kirletmemesi için bu amaçla üretilmiş disk gerekir.
- Son kullanım tarihi: Disklerin üzerinde son kullanım tarihi yazılıdır. Tarihi geçmiş diski kullanmayın, yapıştırıcı reçine zamanla zayıflar.
- Hasar: Çatlak, kırık ya da nemlenmiş diski takmayın. Disk makineye takıldıktan sonra koruyucu siperliğin yerinde olduğundan emin olun.
Disk deliğini genişletmeye çalışmayın, merkezden kaçık dönen disk dağılabilir.
Zımpara diski
Kaynak sonrası yüzeyi düzeltmek, pası almak ya da boya öncesi hazırlamak için zımpara diski kullanılır. Üzerinde yazan gren numarası (40, 60, 80 gibi) tanecik inceliğini anlatır. Sayı büyüdükçe yüzey daha ince işlenir. Kaba temizlik ve kalın pas için küçük numara, boya öncesi pürüzsüzlük için büyük numara tercih edilir. Önce kaba, sonra ince diske geçmek temiz sonuç verir.
Sipariş listesi nasıl yazılır
Kısa bir liste işinizi görür. Örnekler:
- 2,5 mm 6013 elektrot, 5 paket
- 3,2 mm 7018 elektrot, 3 paket
- 125 mm kesme diski, 1,0 mm, 50 adet
- 230 mm taşlama diski, 25 adet
- 125 mm zımpara diski, gren 60, 20 adet
Elektrotta tipi (6013 ya da 7018) ve çapı, diskte çapı ve ne iş yapacağını, zımparada gren numarasını yazın. Kaynak teli, cıvata ve diğer kaynak malzemeleri için de aynı mantıkla ölçü ve adet bildirin. Marka tercihiniz yoksa kullanım amacına göre uygun olanı öneririz.
Elektrot, kaynak teli, kesme ve taşlama diski, zımpara diski, cıvata ve kaynak malzemesi demir çelik siparişinizle aynı sevkiyatta gelebilir. Nalbur ve hırdavat ürünleri sayfamızdan kapsamı görebilirsiniz. Çelik tarafında kutu profil ya da siyah sac gibi ürünleri de aynı listeye ekleyin, tek teklifte hazırlayalım. İletişim sayfamızdan listenizi gönderebilirsiniz.
Metesan Metalurji teknik içerik
Yazıları standartlara ve haddehane kataloglarına bakarak hazırlıyoruz. Kalite, ölçü ve toleransı teklif verirken sizinle ayrıca netleştiririz.