Bu yazıda (9)
Kısaca: Hardox levha kesilebilir ve kaynaklanabilir, ama siyah sac gibi davranmak sorun çıkarır. Kesim ve kaynak ısısı levhanın dar bir bölgesinde sertliği değiştirir. Kalın ve sert sınıflarda ön ısıtma, kontrollü ara paso sıcaklığı ve düşük hidrojenli ilave metal gerekir. Kesin değerleri her zaman ürünün güncel kılavuzundan alın.
Isıdan etkilenen bölge neden önemli
Hardox gibi aşınma levhaları su verilerek sertleştirilir. Sertlik, levhanın içindeki özel bir iç yapıdan gelir. Kesim ya da kaynak sırasında levhanın bir kısmı yüksek sıcaklığa çıkar, sonra soğur. Bu sırada kesim kenarının hemen yanında ısıdan etkilenen bölge (ITAB) oluşur. Bu bölgede iç yapı değişir. Kenarın kendisi hızlı soğursa sertleşir, biraz uzağında ise ısı levhayı yumuşatabilir.
Bu yüzden Hardox işinde iki şeye dikkat edilir:
- Kenar çok sert ve gevrek kalmasın, çatlamasın.
- Isı levhaya fazla girip aşınma direncini düşürmesin.
Genel kural şu: sınıf adındaki sayı büyüdükçe (400, 450, 500) bu hassasiyet de büyür. Sınıfları ve kullanım yerlerini Hardox ve aşınmaya dayanıklı çelikler yazımızda anlattık.
Kesim yöntemleri
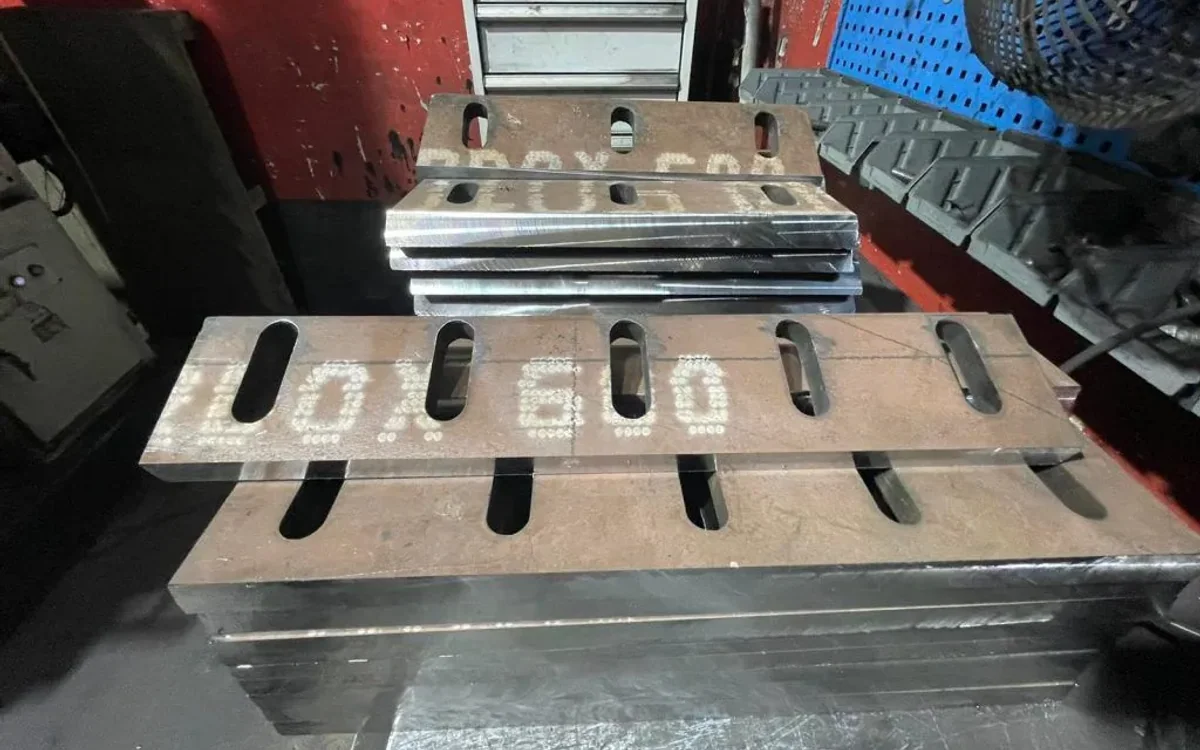
Kalın levhalarda iki yöntem öne çıkar: oksijen ve plazma kesim. Her ikisi de kesim kenarında ısıdan etkilenen bir şerit bırakır, ama davranışları farklıdır.
Oksijen kesim: Kalın levhada yaygındır. Yavaş ilerler, ısı girdisi yüksektir. Bu yüzden kalın Hardox’ta ön ısıtma ve kesim sonrası yavaş soğutma gerekebilir. Kenar düzgün çıkar, ama sertleşmiş şerit oluşur. CNC oksijen kesim sayfamızda bu hizmetin ayrıntısı var.
Plazma kesim: Daha hızlıdır ve ısıdan etkilenen şerit daha dardır. Orta kalınlıkta temiz kenar verir. Çizim karmaşıksa ve çok parça çıkacaksa uygundur. CNC plazma kesim hizmetimizi inceleyebilirsiniz.
Hangisinin sizin işiniz için uygun olduğu kalınlığa, sınıfa ve kenarın sonradan ne yapılacağına bağlıdır. Ölçünüzü ve çizimi yazın, birlikte karar verelim.
Kesim sırasında dikkat edilecekler
- Ön ısıtma: Kalın ve yüksek sınıflı levhada, kesimden önce levha belirli bir sıcaklığa getirilir. Bu sıcaklık ürünün kılavuzunda sınıfa ve kalınlığa göre verilir. Tahmin etmeyin.
- Yavaş soğutma: Kesim bitince levhayı suyla ya da rüzgârda soğutmayın. Kalın parçada yalıtılı bir yerde, kendi hızında soğumasını bekleyin.
- Kesim sırası: Büyük bir levhadan çok parça çıkarırken ısı bir bölgede birikir ve levha çarpılır. Parçaları dağıtarak, simetrik sırayla kesin.
- Köşeler: Keskin iç köşe çatlağın başladığı yerdir. Çizimde iç köşelere yuvarlak geçiş verin.
- Kenar: Kesim kenarı sertleşmiş olabilir. Delik açacak, diş çekecek ya da kaynak ağzı hazırlayacaksanız takım zorlanır; kenarı taşlamak çoğu zaman işi kolaylaştırır.
Giyotin ise sınıf ve kalınlık arttıkça devre dışı kalır. Bunun yerine ısıl kesim ya da uygun makine seçilir.
Kaynak: önce ne yapılmalı
Hardox iyi kaynaklanabilen bir aşınma çeliği olarak geliştirilmiştir. Ama kaynak, malzemenin ısıl dengesine dokunur. Kalın levhada hazırlık kaynağın kalitesini belirler.
- Yüzeyi temizleyin. Pas, yağ, nem ve kesim tufali hidrojen kaynağıdır. Hidrojen, soğuma sırasında çatlak yapar. Kaynak bölgesini taşlayıp kurutun.
- Ön ısıtmayı kılavuza göre yapın. İnce Hardox 400’de çoğu zaman gerekmez. Kalınlık ve sınıf arttıkça şart olur.
- Düşük hidrojenli ilave metal seçin. Elektrotları üretici talimatına göre kurutun, açık bırakmayın. Kaynak aşınmaya değil bağlantıya hizmet ettiği için ilave metal genellikle yumuşak seçilir, kılavuzlar bunu önerir.
- Birleşimi gerginliksiz tasarlayın. Parçaları sıkıca kelepçeleyip dikişi tek seferde çekmek iç gerilmeyi artırır, çatlak riskini yükseltir.
Kaynak sırasında
Kaynak yaparken ısıyı kontrol altında tutun:
- Ara paso sıcaklığı: Paso aralarında levha fazla ısınmamalı. Yayımlanmış kaynak kılavuzları ara paso sıcaklığını en fazla 225 °C ile sınırlar. Bunu aşarsanız kaynak çevresinde levha yumuşar ve aşınma direnci düşer.
- Isı girdisi: Çok yavaş çekilen kaynak levhaya fazla ısı verir. Orta hızda, dengeli dikiş çekin.
- Kaynak sırası: Dikişleri simetrik ve dağıtarak çekin, çarpılma ve gerilme dengeye girsin.
- Kısa dikiş: Kaynak ağzını tek uzun dikişle doldurmak yerine paso paso ilerlemek ısıyı dağıtır.
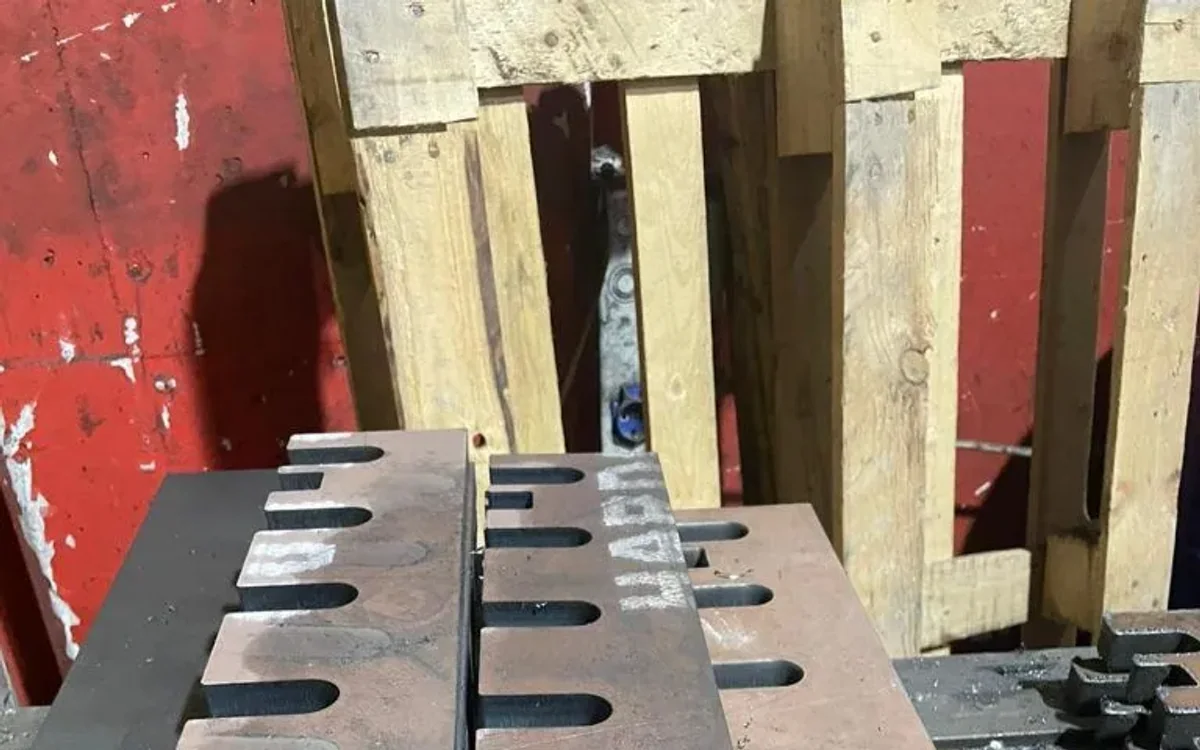
Aşınma yüzü ve kaynak yeri
Hardox’u bir kasaya, kovaya ya da astara dönüştürürken kaynak yerini tasarım aşamasında düşünün. Kaynak dikişini mümkünse malzemenin aşınacağı yüze koymayın. Dikiş aşınma levhası kadar sert değildir, o bölge hızla incelir. Bağlantıyı arka yüzde, ya da dikişin akan malzemeden korunduğu yerde yapmak daha iyidir.
Levhayı kalınlığına göre bükecekseniz bükme yarıçapını ve kenar hazırlığını ayrıca kontrol edin. Bu konuyu Hardox ve aşınma çelikleri yazısında bükme ve delme başlığı altında anlattık.
Sık yapılan hatalar
- Ön ısıtmayı atlamak. Kalın levhada çatlak, kesim ya da kaynak sonrasında günler sonra bile belirebilir.
- Kesimden sonra levhayı suyla soğutmak. Kenarı gereksiz sertleştirir.
- Nemli elektrotla kaynak. Hidrojen çatlağının en yaygın sebebi budur.
- Sert dolgu elektrotla bağlantı kaynağı yapmak. Çatlak riskini artırır.
- Kesim kenarını işlemeden delmek ya da bükmek. Takım çabuk körelir, kenarda çatlak başlar.
- Ara paso sıcaklığını ölçmemek. Levha elle dokunulamayacak kadar sıcaksa aşırı ısınmış olabilir. Ölçü aletiyle bakın.
Kesilmiş parça mı, kaynaklı imalat mı?
Çoğu zaman en sağlıklı yol, levhayı çiziminize göre kesilmiş şekilde almaktır. Kenar hazırlığını (kaynak ağzı, pah) baştan planlarsak sonradan işleme ihtiyacınız azalır. Kesilmiş parçaların kaynakla birleştirileceği bir imalat için çelik konstrüksiyon imalatı hizmetimizi de düşünebilirsiniz. Genel kalın plaka işleri için kalın levha sac ürün sayfamıza bakın; levha ağırlığını sac ağırlık hesaplayıcıyla önceden görebilirsiniz.
Hardox levha taleplerinizde istediğiniz sınıf ve kalınlıkta temin ederiz. Talep ederseniz malzemeyi sertifikasıyla ve analiz sertifikasıyla birlikte teslim ederiz.
Teklif için
Sınıfı, kalınlığı, levha ya da parça ölçüsünü, adedi ve varsa kesim çiziminizi yazın. Parçanın kullanım yerini (damper, kova, hopper, astar) ve kesimden sonra kaynak ya da bükme yapılıp yapılmayacağını da ekleyin. Teklifinizi talebinize ve miktara göre hazırlarız.
Metesan Metalurji teknik içerik
Yazıları standartlara ve haddehane kataloglarına bakarak hazırlıyoruz. Kalite, ölçü ve toleransı teklif verirken sizinle ayrıca netleştiririz.